
Sep 07, 2026
Kada inženjer prvi put pita je li nehrđajući čelik 304 dobar za izradu opruga, najtočniji odgovor je: da, to je pouzdan izbor za širok raspon primjena opruga, ali nije najbolji izbor za svaku oprugu. Materijal nudi jaku otpornost na koroziju, dobru sposobnost oblikovanja i predvidljivu mehaničku izvedbu što ga čini standardnim za mnoge industrijske i potrošačke proizvode. U isto vrijeme, ima jasna ograničenja čvrstoće i temperature koja su važna kada opruga mora biti vrlo kompaktna, raditi pod velikim naprezanjem ili preživjeti ekstremne cikluse.
Praktičan pristup je procijeniti 304 prema specifičnim zahtjevima vaše aplikacije prije nego što se posvetite materijalu. Glavni kriteriji su radno okruženje, potrebno opterećenje i deformacija, raspoloživi prostor, očekivani vijek trajanja i prihvatljivi trošak. Kada su otpornost na koroziju i izgled važniji od apsolutne čvrstoće, 304 obično pobjeđuje. Kada opruga mora isporučiti maksimalnu silu iz male ovojnice ili izdržati milijune ciklusa visokog naprezanja, jače legure će je nadmašiti.
Ovaj članak objašnjava kako se 304 ponaša kao opružni materijal, gdje se ističe, gdje ima problema, kako se uspoređuje s alternativama i što trebate navesti kada od proizvođača naručujete opruge od nehrđajućeg čelika 304. Napisana je iz perspektive iskusne proljetne radionice koja se svakodnevno bavi tim materijalnim odlukama.
Nehrđajući čelik 304 je austenitna legura kroma i nikla koja obično sadrži 18 do 20 posto kroma i 8 do 10,5 posto nikla. Ovaj sastav daje mu kubičnu austenitnu strukturu usmjerenu na površinu koja ostaje stabilna od kriogenih temperatura sve do raspona otvrdnjavanja, zbog čega 304 ne postaje krt u hladnom radu kao što to čini ugljični opružni čelik.
Za opružne primjene, 304 se isporučuje kao hladno vučena žica. Proces hladnog izvlačenja značajno povećava vlačnu čvrstoću kroz kaljenje naprezanja, podižući žicu od žarene čvrstoće od otprilike 500 do 600 MPa do 700 do 1100 MPa, ovisno o promjeru žice. Ovo je bitno jer je žareni 304 previše mekan za korisnu oprugu. Čvrstoća postignuta u konačnoj opruzi također ovisi o hladnom radu uvedenom tijekom namotavanja, zbog čega su žica za opruge 304 i metalni lim 304 vrlo različiti inženjerski materijali.
Uobičajeni standardi za opružnu čeličnu žicu koji se pozivaju na 304 uključuju EN 10270-3, ASTM A313 i JIS G4314. Ako opruge nabavljate u inozemstvu, ovi vam standardi daju osnovu za vlačnu čvrstoću i tolerancije. Međutim, vrijedno je napomenuti da konačna izvedba opruge ovisi jednako o procesu oblikovanja, smanjenju naprezanja i stanju površine koliko i o samoj vrsti materijala.
Dizajneru opruga treba nekoliko brojki prije nego što odabere 304: vlačna čvrstoća, granica razvlačenja, vrijednosti modula i ograničenja radne temperature. Donja tablica sažima tipične vrijednosti za hladno vučenu opružnu žicu 304. Budući da čvrstoća varira s promjerom žice, prikazani rasponi korisniji su od jednog broja.
| Vlasništvo | Tipična vrijednost | Praktična napomena za dizajn proljeća |
|---|---|---|
| Vlačna čvrstoća | 700 – 1.100 MPa | Manji promjeri su jači; žica od 0,5 mm može premašiti 1200 MPa. |
| 0,2% granica razvlačenja | 400 – 900 MPa | Više vrijednosti nego kod žarene ploče zbog hladnog izvlačenja. |
| Modul elastičnosti (E) | 193 GPa | Otprilike 28 × 10⁶ psi u imperijalnim jedinicama. |
| Modul krutosti (G) | 77 GPa | Koristi se za izračun brzine tlačne i torzijske opruge. |
| Maksimalna stalna radna temperatura | Oko 290 °C | Iznad toga, brzo se ubrzava opuštanje opterećenja. |
| Minimalna radna temperatura | Do -200 °C | Nema prijelaza iz duktilnog u lomljivo u austenitnoj strukturi. |
| Gustoća | 7,93 g/cm³ | Korisno pri izračunavanju težine žice i mase transporta. |
| Električni otpor | 72 µΩ·cm | Relevantno ako opruga nosi struju u krugu. |
Za statičke primjene, tipično projektno ograničenje je održavanje korigiranog naprezanja ispod 45 do 50 posto vlačne čvrstoće žice. Za dinamičke primjene s milijunima ciklusa, maksimalno operativno naprezanje mora se značajno smanjiti, često na 20 do 30 posto vlačne čvrstoće, a proizvođač opruga može preporučiti sačmarenje ili prethodno podešavanje kako bi se produžio vijek trajanja.
Vlačna čvrstoća opružne žice 304 opada kako se promjer žice povećava. Ovo nije nedostatak; to je posljedica manje plastične deformacije koja se primjenjuje na središte deblje žice tijekom izvlačenja. Sljedeći grafikon pokazuje kako se ovaj odnos obično pojavljuje preko veličina žice koje se koriste u komercijalnoj proizvodnji opruga.
Kako promjer žice utječe na vlačnu čvrstoću hladno vučene opružne žice 304
Praktična implikacija je da ako vam je potrebna velika sila male opruge, tanka žica 304 koja radi na visokoj razini naprezanja to će pružiti, ali isti materijal u debeloj žici možda neće doseći potrebno opterećenje bez prevelike zavojnice. Kada se to dogodi, prebacivanje na žicu od nehrđajućeg čelika 301 ili glazbenu žicu od ugljičnog čelika, koja zadržava veću vlačnu čvrstoću u debljim promjerima, često je bolja inženjerska odluka.
Glavni razlog zašto inženjeri odabiru nehrđajući čelik 304 za oprugu je njegova otpornost na koroziju. U uobičajenim atmosferskim uvjetima, slatkoj vodi, pari, okruženjima za obradu hrane i mnogim razrijeđenim organskim i anorganskim kemikalijama, 304 pruža izvrsnu zaštitu bez ikakvog površinskog premaza. Pasivni oksidni film automatski se održava sve dok je prisutan kisik, a izgrebana površina će se sama zacijeliti.
Za opruge koje se koriste u kućanskim aparatima, medicinskim uređajima, opremi koja dolazi u dodir s hranom i vanjskim mehanizmima koji nisu okrenuti prema slanoj vodi, 304 je obično prvi izbor. Njime se izbjegava problem trošenja oplate, što je uobičajeni način kvara za opruge od pocinčanog ugljičnog čelika koje gube svoj zaštitni sloj kada se zavojnice trljaju jedna o drugu tijekom kompresije.
Međutim, 304 ima dobro poznatu osjetljivost na kloride. Dugotrajna izloženost morskoj vodi, soli za odleđivanje cesta, otopinama za izbjeljivanje i određenim industrijskim kemikalijama može uzrokovati jamičastu i pukotinsku koroziju. Rizik se povećava s temperaturom i vlačnim naprezanjem. Opruga pod kontinuiranim opterećenjem u atmosferi bogatoj kloridima također je osjetljiva na pucanje uslijed korozije, što može dovesti do iznenadnog kvara čak i ako je opterećenje unutar izračunatog sigurnog raspona.
Ako vaš oprug radi u blizini mora, na vozilu koje ima zimsku sol na cestama ili unutar stroja za čišćenje koji koristi deterdžente na bazi klora, razmislite o nehrđajućem čeliku 316. Dodatni molibden u 316 značajno poboljšava otpornost na piting. Za dublje objašnjenje usporedbe ove dvije ocjene u proizvodnji opruga pročitajte našu detaljnu usporedbu nehrđajućeg čelika 304 u odnosu na 316 u industrijskim primjenama opruga .
Obrada površine također igra ulogu. Ista opruga 304 može se ponašati vrlo različito ovisno o površinskom stanju:
304 dobro se ponaša na niskim temperaturama, što je jedna od njegovih prednosti u odnosu na ugljični čelik. Ne postoji prijelaz iz duktilnog u lomljivo, pa se opruga 304 nastavlja elastično deformirati u kriogenim primjenama do oko -200 °C. Brzina opruge i opterećenje malo će se povećati pri niskoj temperaturi jer raste modul smicanja materijala, pa će opruga dizajnirana za sobnu temperaturu isporučiti nešto veću silu kada je hladna. Ovo treba provjeriti u projektu ako opruga radi na vrlo niskim temperaturama.
Na povišenim temperaturama slika je drugačija. Korisna hladna obrada u opružnoj žici 304 počinje se žariti kada je žica izložena temperaturama iznad otprilike 300 °C duže vrijeme. Vlačna čvrstoća opada, i što je još važnije, opruga se počinje opuštati: gubi nešto od svog početnog opterećenja dok se drži na fiksnom otklonu. Opuštanje se ubrzava s temperaturom, vremenom i početnom razinom stresa.
U praktičnom smislu, opruga 304 koja radi na 200 °C s umjerenom razinom naprezanja normalno će zadržati prihvatljivo opterećenje nakon dugog rada. Na 300 °C očekujte mjerljiv gubitak opterećenja. Na 400 °C, 304 više nije osjetljiv opružni materijal. Za trajnu upotrebu na visokim temperaturama mora se koristiti nehrđajući čelik koji otvrdnjava taloženjem kao što je 17-7PH ili legura na bazi nikla.
Ako vaša primjena uključuje povremene kratke izlete na visoku temperaturu nakon čega slijedi povratak na normalne uvjete, 304 bi još uvijek mogao biti prihvatljiv, ali trebate reći proizvođaču opruge o stvarnom profilu temperature. Temperatura za smanjenje naprezanja koja se koristi tijekom proizvodnje obično je 260 do 400 °C; ako je vaša radna temperatura viša od temperature rasterećenja, opruga može djelomično otpustiti zaostala naprezanja koja doprinose njezinoj nosivosti.
Odabir opružnog materijala vježba je balansiranja. Tablica u nastavku uspoređuje 304 s drugim klasama koje se uobičajeno susreću u proizvodnji opruga, koristeći tipične vrijednosti vlačne čvrstoće srednjeg raspona, korozijsko ponašanje, temperaturna ograničenja i približnu poziciju troškova.
| Materijal | Tipična vlačna čvrstoća (MPa) | Otpornost na koroziju | Maks. stalna temp | Izvedba umora | Relativni trošak |
|---|---|---|---|---|---|
| 304 nehrđajući čelik | 850 | Izvrsno u blagim okruženjima | ~290 °C | dobro | $$ |
| 316 nehrđajući čelik | 770 | Superioran u kloridnim sredinama | ~300 °C | dobro | $$$ |
| 301 nehrđajući čelik | 1,050 | Izvrsno u blagim okruženjima | ~290 °C | Bolji zbog veće čvrstoće | $$ |
| Glazbena žica (ugljični čelik) | 1,950 | Loše, zahtijeva premazivanje | ~120 °C | Izvrsno | $ |
| 17-7PH nehrđajući čelik | 1600 | Izvrsno | ~370 °C | Izvrsno | $$$$ |
Stupac troškova je relativni pokazatelj koji se temelji na cijeni sirove žice i složenosti obrade. Glazbena žica je najjeftinija i najjača opcija, ali hrđa. 316 košta više od 304 za istu geometriju opruge uz nižu vlačnu čvrstoću; opravdano je samo kada su prisutni kloridi. 301 daje vrijednu prednost u snazi u odnosu na 304 kada trebate više sile iz istog promjera, po sličnoj cijeni. 17-7PH je poseban izbor za primjene na visokim temperaturama, visokoj čvrstoći i velikom zamoru.
Tipična srednja vlačna čvrstoća uobičajenih materijala opružne žice (MPa)
Uobičajena zabluda je da ako je 304 dobar, onda je 316 automatski bolji za svako proljeće. U stvarnosti, žica 316 je mekša u hladno vučenom stanju, tako da će za iste dimenzije opruge, opruga 316 dati manje opterećenje od opruge 304. Možda će vam trebati deblja žica ili veća zavojnica da postignete istu silu. Odluka bi trebala biti vođena okolišem, a ne općom sklonošću višoj leguri.
U svakodnevnoj proizvodnji, 304 je najčešće specificirani nehrđajući čelik za opruge u širokom rasponu sektora. Zajednička nit je da ove primjene više cijene otpornost na koroziju, čist izgled i umjerenu nosivost nego čistu čvrstoću.
Mlaznice za pranje, povratni ventili, sigurnosne opruge pokretnih traka i opruge dozatora stalno dolaze u kontakt s vodom, parom i prehrambenim kiselinama. 304 otporan je na mrlje i izbjegava kontaminaciju premaza.
Brave na vratima, prekidači, kontakti za baterije i mehanizmi za otpuštanje imaju koristi od opruge koja neće hrđati nakon godina u vlažnim kuhinjama, kupaonicama ili podrumima.
Male povratne opruge u instrumentima za jednokratnu upotrebu i dijagnostičkoj opremi moraju se moći čistiti i kompatibilne s parom za sterilizaciju. 304 je standardna početna ocjena.
Povratne opruge papučice kočnice, podešavanje sjedala i opruge prigušivača HVAC koriste se u toplim, vlažnim unutarnjim prostorima gdje bi ugljični čelik zahtijevao dodatnu zaštitu.
Zasuni na vratima, opruge poštanskih sandučića i ventilacijski prigušnici izloženi kiši i temperaturnim promjenama imaju koristi od dugog vijeka trajanja 304.
Male opruge koje nose električnu struju i pritisne kontakte trebaju stabilnu snagu i otpornost na oksidaciju. Ovdje se široko koriste 304 žice s čistom površinom.
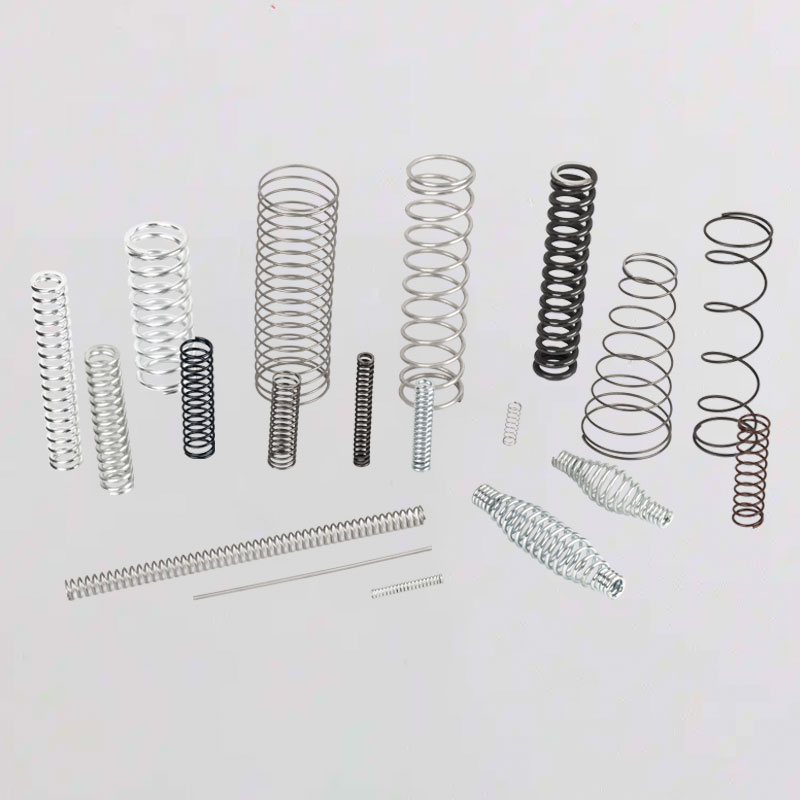
Za primjene koje zahtijevaju kompaktan oblik ili precizno kontroliranu povratnu silu, proizvođači kao što je proizvodni pogon koji stoji iza ove web stranice proizvode prilagođene 304 opruge iz CNC strojeva za namotavanje i testiraju ih na opterećenje i točnost dimenzija prije otpreme. Obitelj proizvoda uključuje ne samo jednostavne kompresijske opruge, već i oblikovane i žičano oblikovane dijelove koje je teško izraditi na standardnom stroju za namotavanje opruga.
Jedan tipičan primjer je opruga od nehrđajućeg čelika 304 koja se koristi kao povratni tlačni element u malom sklopu ventila. Opruga treba stati u promjer manji od 6 mm, isporučiti kontroliranu silu tijekom dugog hoda i preživjeti česte cikluse u toplom, vlažnom okruženju.
 Prilagođena mala povratna opruga od nehrđajućeg čelika 304 Ova kompaktna opruga od nehrđajućeg čelika 304 odgovara malom sklopu ventila kojem je potrebna kontrolirana povratna sila, dugačak hod i otpornost na tople, vlažne uvjete. Pogledajte proizvod →
Još jedan uobičajeni scenarij je kompresijska opruga velikog volumena za kućanski aparat, gdje se proizvodna tolerancija mora održati na stotine tisuća komada. Promjer žice, slobodna duljina i geometrija zatvorenog kraja utječu na konačno opterećenje, a potreban je dobro kontrolirani CNC proces s toplinskom obradom za smanjenje naprezanja kako bi se opterećenje zadržalo unutar specifikacije.
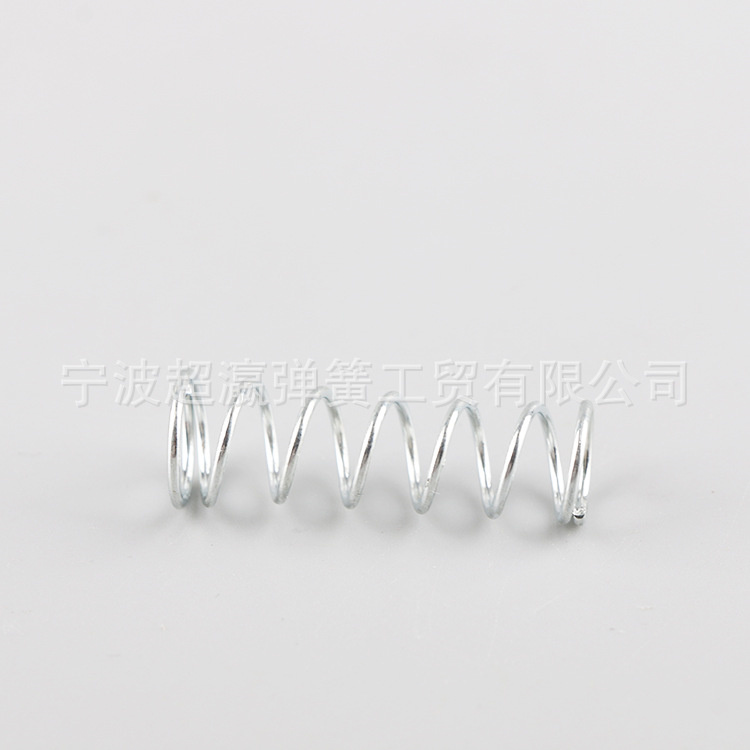 Prilagođena tlačna opruga od nehrđajućeg čelika Za veliku proizvodnju uređaja, ova kompresijska opruga izrađena u CNC-u s toplinskom obradom za smanjenje naprezanja pomaže u održavanju specifikacija opterećenja na stotine tisuća komada. Pogledajte proizvod →
Kada je mehanizmu potreban presjek koji nije kružni ili neobična geometrija nogu, žica 304 također se može oblikovati u zatezne opruge posebnog oblika koje kombiniraju opružnu funkciju s kopčom ili kukom unutar jedne komponente. To smanjuje broj dijelova i pojednostavljuje montažu za kupca.
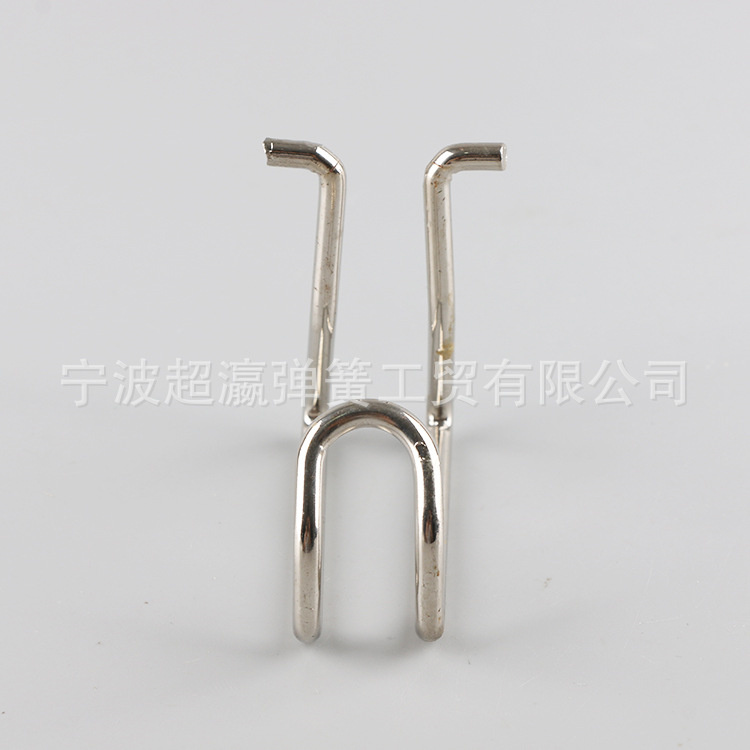 Zatezna opruga od nehrđajućeg čelika 304 po narudžbi Ova zatezna opruga posebnog oblika kombinira funkciju opruge sa značajkom kopče ili kuke, smanjujući broj dijelova i pojednostavljujući sastavljanje za ne-kružne ili neobične geometrije nogu. Pogledajte proizvod →
Odabir materijala samo je pola posla. Opruga 304 koja je loše dizajnirana neće uspjeti čak i ako je materijal savršen. Sljedeće točke su najvažnije pri projektiranju opruga iz ovog razreda.
Kao što je prikazano na prethodnoj tablici, čvrstoća se smanjuje kako se promjer žice povećava. Dizajneri ponekad pretpostavljaju istu vlačnu čvrstoću za sve promjere i onda se pitaju zašto debela prototipna opruga proizvodi manje opterećenje od izračunatog. Uvijek koristite snagu žice koja odgovara stvarnom promjeru koji namjeravate koristiti.
Indeks opruge je omjer srednjeg promjera svitka i promjera žice. Praktični raspon za 304 je između 4 i 12. Vrlo nizak indeks znači usku zakrivljenost i visoku koncentraciju naprezanja. Vrlo visok indeks ima tendenciju kopčanja i zahtijeva pažljivo vođenje. Za opruge s indeksom ispod 4, 304 može puknuti tijekom namotavanja, posebno ako površina žice ima bilo kakve nedostatke.
Izbor otvorenih krajeva, zatvorenih krajeva, pravokutnih zatvorenih krajeva ili zatvorenih i brušenih krajeva utječe na efektivne zavojnice i opterećenje na danoj visini. Za 304 kompresijske opruge, brušeni krajevi daju ravnu površinu za sjedenje i preporučuju se kada opruga mora stajati okomito bez naginjanja. Brušenje također stvara glatku površinu koja pomaže otpornosti na koroziju kada se naknadno pravilno pasivizira.
Za produžne opruge, geometrija kuke uvodi koncentracije naprezanja koje su često točka kvara. Puna udica jača je od bočne. Polumjer savijanja na kuki trebao bi biti najmanje dvostruko veći od promjera žice kako bi se izbjeglo pucanje. U proizvodnji, proces namotavanja trebao bi ostaviti gladak prijelaz između namotaja i kuke, bez oštrih zareza od alata za oblikovanje.
Dva procesa mogu značajno poboljšati oprugu od nehrđajućeg čelika 304:
Oba su procesa standardne opcije u tvornici opruga koja ima odgovarajuću opremu i isplati ih se zahtijevati za svaku oprugu koja će izdržati više od 100 000 ciklusa pod značajnim opterećenjem.
Razumijevanje proizvodnog procesa pomaže vam postaviti prava pitanja prilikom naručivanja opruga. Tipična opruga od nehrđajućeg čelika 304 prolazi kroz nekoliko koraka prije nego što je spremna za upotrebu.
U tvornicama kao što je pogon Chaoying Spring u Ningbou, kombinacija japanskih i tajvanskih preciznih CNC formirača opruga i automatske opreme za testiranje omogućuje ekonomičnu proizvodnju 304 opruge čak i za duge serije. Ista oprema može rukovati oprugama posebnog oblika koje se ne mogu izraditi na standardnim strojevima za opruge.
Kvaliteta opruge od nehrđajućeg čelika 304 nije vidljiva na površini. Dvije opruge iste slobodne duljine i promjera mogu se ponašati potpuno drugačije ako se njihovo rasterećenje, izvor žice i geometrija kraja razlikuju. Pouzdani dobavljači redovito provode sljedeće provjere.
Ako vaš projekt uključuje veliki stres ili veliki broj ciklusa, trebali biste surađivati s dobavljačem koji može pružiti certifikate materijala i izvješća o ispitivanju. Metoda korak po korak za odabir i provjeru valjanosti opruga od nehrđajućeg čelika za uvjete visokog naprezanja je pokriveno u zasebnom članku i objašnjava kako definirati program testiranja na način koji je praktičan, a ne teoretski.
Kada pošaljete upit proizvođaču opruga, kvaliteta odgovora ovisi o kvaliteti informacija koje date. Kompletna specifikacija opruge trebala bi uključivati sljedeće stavke.
| Parametar | Opis | Primjer |
|---|---|---|
| Promjer žice | Promjer opružne žice, idealno odabran od standardnog promjera žice. | 1,2 mm |
| Vanjski ili unutarnji promjer | Odaberite jedan; vanjski promjer bitan je za montažu u provrt, unutarnji promjer za montažu preko šipke. | OD 12,0 mm |
| Slobodna duljina | Ukupna duljina opruge bez opterećenja. | 30,0 mm |
| Solidna dužina | Duljina kada se svi svici dodiruju; koristi se za tlačne opruge za provjeru zazora. | 8,5 mm |
| Radna visina s teretom | Kritični projektni par, na primjer opterećenje od 35 N na visini od 20 mm. | 35 N na 20 mm |
| Ukupno zavojnice i vrsta kraja | Ukupan broj zavojnica i jesu li krajevi zatvoreni, kvadratni ili brušeni. | 6,5 zavojnice, zatvorene i uzemljene |
| Geometrija kuke | Za zatezne opruge navedite punu kuku, bočnu kuku, križni ili drugi oblik. | Puna kuka na oba kraja |
| Površina i završna obrada | Pasivirano, pjeskareno staklenim kuglicama, sačmarenje ili elektropolirano. | Pasivirano |
Postoji nekoliko uobičajenih pogrešaka koje inženjeri čine kada naručuju 304 opruge:
Ako imate samo uzorak ili crtež, proizvođač s vlastitim inženjerskim iskustvom može dizajnirati unatrag: izmjeriti postojeću oprugu, odrediti potrebno opterećenje i otklon, izračunati je li 304 prikladan i predložiti ispravljeni dizajn. Zbog toga mnogi kupci šalju fizički uzorak u tvornicu tijekom faze razvoja.
Ovisi o tome što definirate kao veliku čvrstoću. Za malu oprugu izrađenu od tanke žice, 304 može pružiti vlačnu čvrstoću blizu 1100 MPa, što je relativno jako. Ako vaš dizajn zahtijeva vrlo veliko opterećenje u ograničenom prostoru i opruga mora biti izrađena od debele žice, 304 vjerojatno neće isporučiti potrebno naprezanje bez pretjeranog promjera, a 301 ili glazbena žica bili bi bolji. Čvrstoća je funkcija i materijala i promjera žice, a ne same legure.
316 dodaje molibden za poboljšanje otpornosti na kloridnu piting i pucanje uslijed korozije, što ga čini boljim izborom za slanu vodu i morska okruženja. Međutim, žica 316 ima manju vlačnu čvrstoću od žice 304 u hladno vučenom stanju, tako da će opruga 316 biti slabija od identične opruge 304. Ovaj kompromis mora se uzeti u obzir pri projektiranju za korozivna okruženja.
U normalnoj atmosferi, slatkoj vodi i okolini s hranom, ispravno pasivirana opruga 304 neće hrđati. U dugotrajnom kontaktu s kloridima, agresivnim industrijskim kemikalijama ili morskim zrakom visoke vlažnosti može doći do udubljenja i hrđe. Rizik raste s temperaturom i površinskom kontaminacijom česticama ugljičnog čelika koje se mogu ugraditi tijekom rukovanja u tvornici.
304 može se koristiti s prekidima do oko 300 °C, ali stalni rad iznad 290 °C uzrokuje postupno popuštanje opterećenja i gubitak vlačne čvrstoće. Iznad 400 °C, hladno obrađena struktura se brzo oporavlja i opruga gubi većinu svojih svojstava opruge. Za usluge na visokim temperaturama koristite 17-7PH ili leguru na bazi nikla.
Žareni 304 u biti je nemagnetičan, ali postupci hladnog izvlačenja i namotavanja pretvaraju dio austenitne strukture u martenzit, čineći gotovu oprugu blago magnetičnom. Magnetizam je obično slab i varira s količinom hladnog rada. Ako je potrebna potpuno nemagnetska opruga, materijal i postupak moraju se pažljivo kontrolirati i testirati.
Najučinkovitije metode su shot peening, prethodno podešavanje i izbjegavanje oštre koncentracije naprezanja u udici ili krajnjim zavojima. Osim toga, držite radno naprezanje unutar granice zamora materijala i provjerite je li površina bez ogrebotina, udubina i tragova brušenja. Čista, glatka površina značajno odgađa nastanak pukotina.
Toplinska obrada za ublažavanje naprezanja namjerno omogućuje unutarnje opuštanje materijala, a određeni gubitak opterećenja je normalan ako je temperatura obrade viša od izvornog naprezanja namotaja. Ako je gubitak opterećenja prevelik, temperatura ili trajanje otpuštanja naprezanja možda su bili previsoki ili je žica možda pregrijana. Dobar dobavljač prilagodit će proces tako da konačno opterećenje zadovolji vaše specifikacije nakon ciklusa smanjenja stresa.
Srodni proizvodi
Kontaktirajte nas
Adresa tvornice
No. 8, Taoyuan South Road, Wuyuqiao, Henghe Town, Cixi City, Ningbo, Kina
Telefon
+86-188 6787 1218+86-574-62605393
QR KOD


